3D 프린팅이 프로토타입 도구이기를 멈춘 순간
Invisalign 같은 기업이 3D 프린팅을 프로토타이핑에서 대량 생산으로 바꾼 과정과 하루 수백만 개의 부품을 만드는 현실을 살펴봅니다.
 Elena Vasquez
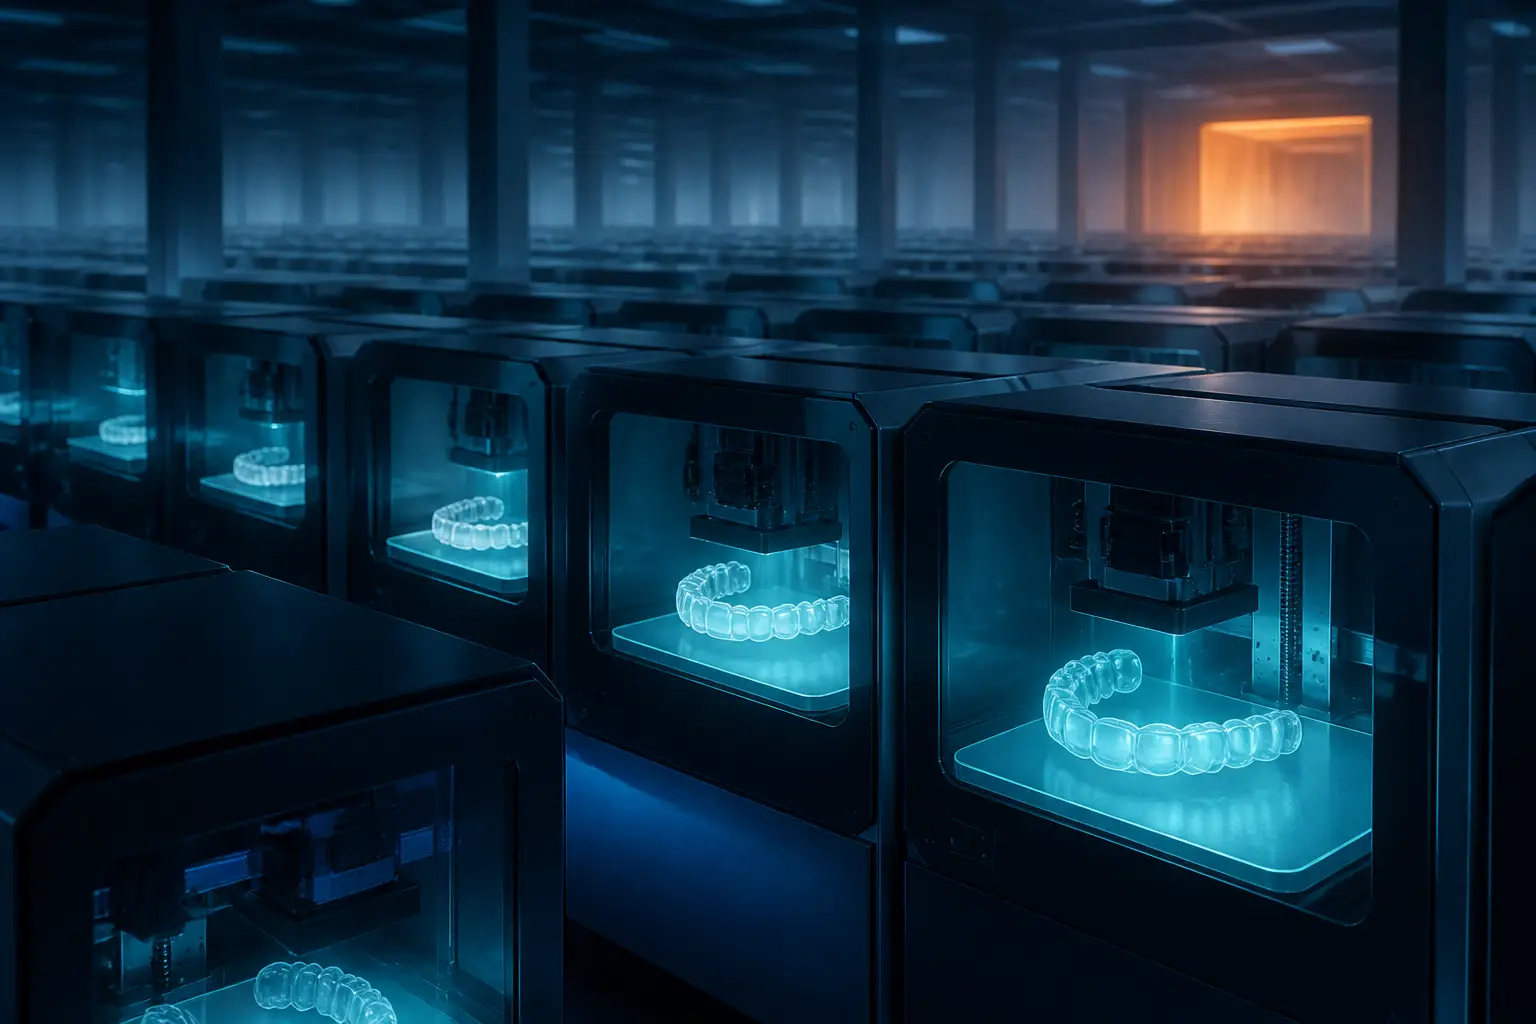
Align Technology는 하루에 60만 개 이상의 고유한 치아 교정기를 출력합니다. 같은 제품 60만 개가 아니라, 환자 한 명 한 명의 치아와 치료 단계에 맞춰 개별적으로 설계된 60만 개입니다. 똑같은 것은 하나도 없죠. 이게 대단하지 않게 들린다면, 전통적인 제조는 근본적으로 같은 것을 반복해서 만드는 데 의존한다는 점을 생각해 보세요. 금형, 다이, 스탬프, 주형 같은 툴링 비용은 똑같은 제품을 수천 개씩 찍어낼 때만 비로소 타당해집니다.
3D 프린팅은 이 공식을 뒤집습니다. 모양이 다른 제품을 하나 더 만드는 데 드는 한계 비용은 0입니다. 프린터는 같은 형상을 1만 번 출력하든 서로 다른 형상 1만 개를 출력하든 신경 쓰지 않습니다. 이 덕분에 3D 프린팅은 10년 전의 '신속 프로토타이핑' 도구에서 조용히 진짜 대량 생산 기술로 탈바꿈했습니다. 다만 대부분의 사람들이 예상한 방식은 아니었죠.
프로토타입의 함정
2010년대 대부분 동안 3D 프린팅에 대한 이야기는 같은 자리를 맴돌았습니다. 소비자용 3D 프린터가 제조를 민주화할 거라고요! 모두가 자기 공구, 장난감, 교체 부품을 직접 출력하게 될 거라고요! 현실은 달랐습니다. 소비자용 FDM 프린터는 느리고 거칠며, 잘못 쳐다보기만 해도 부서지는 부품을 만들었죠. 이 기술은 사출 금형 툴링에 투자하기 전에 디자인을 반복 검토하는 프로토타이핑에는 실제로 쓸모가 있었지만, '데스크톱 공장'이라는 비전은 현실이 되지 못했습니다.
한편 산업용 3D 프린팅은 다른 문제를 조용히 해결하고 있었습니다. '3D 프린팅으로 사출 성형을 어떻게 대체할까?'라고 묻는 대신, Align Technology 같은 기업들은 '사출 성형으로는 도저히 만들 수 없는 것을 3D 프린팅으로 만들 수 있을까?'라고 물었습니다. 그 답이 바로 매스 커스터마이제이션, 즉 모든 제품이 저마다 달라야 하는 대량 맞춤 생산이었습니다.
Align Technology의 방식
인비절라인 제조 공정을 이해해 볼 가치가 있습니다. 3D 프린팅이 현대 생산 체계에 어떻게 들어맞는지 잘 보여주기 때문이죠. '교정기를 그냥 출력하면 된다'처럼 단순하지 않습니다. 실제 워크플로는 디지털과 물리적 제조가 섞인 하이브리드 방식입니다.
- 디지털 스캔과 치료 계획. 교정치과 의사가 구강 내 스캐너로 환자의 치아를 스캔해 3D 모델을 만듭니다. 소프트웨어는 단계별로 치아가 어떻게 움직여야 하는지 계산해 전체 치료 계획을 세우고, 각 단계에서 목표 치아 위치를 나타내는 3D 모델 시리즈를 생성합니다.
- 몰드 3D 프린팅. 여기가 핵심 단계입니다. 각 단계 모델을 SLA(광조형) 프린터로 광경화 수지에 출력합니다. 출력물은 교정기 자체가 아니라 몰드입니다. 프린터는 쉬지 않고 돌아가며 하루에 수십만 개의 고유한 몰드 형상을 만들어냅니다.
- 교정기 열성형. 의료용 플라스틱 시트를 가열해 3D 프린팅된 각 몰드 위에 진공 성형합니다. 그렇게 실제 투명 교정기가 완성됩니다. 3D 프린팅의 맞춤화 능력과 열성형의 소재 특성 및 속도를 결합한 방식이죠.
- 트리밍, 연마, 포장. 자동화 시스템이 잇몸선에 맞춰 교정기를 자르고, 가장자리를 다듬은 뒤 포장합니다. 환자 한 명은 전체 치료 기간(때로는 30단계 이상) 동안 쓸 교정기 세트를 받게 되는데, 이 모든 것이 동시에 제조됩니다.
Align Technology는 아마 부피 기준으로 세계 최대 규모의 3D 프린팅 운영을 하고 있을 겁니다. 공장에서는 산업용 SLA 프린터 군집이 24시간 돌아갑니다. 연간 출력 부품은 총 수억 개의 고유한 부품에 달합니다. 사출 성형으로는 이런 생산이 불가능합니다. 수억 개의 고유한 금형이 필요하니까요. 물리적으로도 경제적으로도 말이 안 됩니다.
치과를 넘어: 매스 커스터마이제이션이 통하는 곳
교정기가 가장 눈에 띄는 사례지만, 매스 커스터마이제이션 방식은 점점 퍼지고 있습니다. 공통점은 모든 단위가 달라야 하고, 사출 성형보다 단가가 높아도 가치가 그 비용을 정당화하는 제품이라는 것입니다.
- 보청기. 맞춤형 보청기 외형은 이제 거의 전부 3D 프린팅으로 만듭니다. 교정기와 마찬가지로 귀 안의 형태는 사람마다 다르죠. 손으로 본을 뜨던 방식에서 3D 프린팅으로 바뀌면서 제작 기간이 며칠에서 몇 시간으로 줄었고, 착용감도 더 일정해졌습니다.
- 정형외과 임플란트. 고관절 컵, 척추 케이지, 두개골 플레이트 같은 티타늄 수술용 임플란트는 환자 개개인의 해부학적 구조에 맞추기 위해 점점 3D 프린팅으로 만들어집니다. 금속 분말 베드 융합(SLM/DMLS)은 뼈 성장을 촉진하는 다공성 구조를 만들 수 있는데, 일반 솔리드 금속 임플란트로는 불가능한 일입니다.
- 운동화. 아디다스 4DFWD 같은 미드솔은 3D 프린팅으로만 제작할 수 있는 격자 구조를 씁니다. 격자 형상이 쿠션감을 조절하는데, 기존 폼으로는 불가능한 정밀도입니다. Carbon의 DLS 기술은 연간 수백만 개의 이런 미드솔을 생산합니다.
- 항공우주 부품. GE 에비에이션은 LEAP 제트 엔진의 연료 노즐 팁을 3D 프린팅합니다. 원래 노즐은 용접과 브레이징으로 붙인 20개의 부품을 조립한 것이었습니다. 3D 프린팅 버전은 단일 부품이며, 25% 가볍고 내구성은 다섯 배 높습니다. 지금까지 10만 개 이상 생산되었습니다.
기술 스택
3D 프린팅 기술마다 서로 다른 생산 영역에 맞습니다. '최고의' 기술은 무엇을 만드느냐에 전적으로 달려 있습니다.
- SLA/DLP(광조형/디지털 광처리) — UV 빛으로 경화되는 액체 광중합 수지를 씁니다. 표면 마감이 뛰어나고 정밀도가 높아서 치과, 주얼리, 소비재에 좋습니다. Carbon의 CLIP과 DLS 공정은 생산에 맞게 최적화된 변형으로, 기존 SLA보다 25~100배 빠르게 출력합니다.
- SLS(선택적 레이저 소결) — 레이저로 고분자 분말을 융합합니다. 지지대 없이 강한 나일론 부품을 만들 수 있습니다. HP의 Multi Jet Fusion 변형은 5만 개 미만의 생산 규모에서 부품당 비용이 사출 성형과 견줄 만하다고 주장합니다.
- 금속 PBF(분말 베드 융합) — 레이저나 전자빔으로 금속 분말을 융합합니다. 항공우주, 의료용 임플란트, 툴링에 쓰입니다. 부품당 속도가 느리고 비싸지만, 절삭 가공으로는 불가능한 형상을 만들어냅니다.
- 바인더 젯팅 — 분말층에 접착제를 뿌린 뒤 용광로에서 소결합니다. 레이저 기반 공정보다 빠릅니다. Desktop Metal과 ExOne은 양산 규모의 금속 부품을 노립니다. 자동차와 산업용 부품에 적합합니다.
소프트웨어 쪽 이야기
양산 규모로 3D 프린팅을 돌리는 일은 하드웨어 문제만큼이나 소프트웨어 문제입니다. 엔지니어링 관점에서 보면 꽤 흥미로운 과제들입니다.
빌드 패킹. SLA와 SLS 프린터는 고정된 빌드 볼륨에서 작동합니다. 최소 간격, 방향 제약, 열 방출을 지키면서 한 번의 빌드에 가능한 한 많은 부품을 넣는 것은 3D 빈 패킹(bin-packing) 문제입니다. 수작업 패킹은 빌드 볼륨의 30~50%를 낭비합니다. 자동 패킹 알고리즘은 그 대부분을 되찾아 줍니다. 이는 부품당 비용에 직접 영향을 줍니다.
프린트 경로 최적화. 레이저가 형상을 그리는 순서는 열 분포, 뒤틀림, 출력 시간에 영향을 줍니다. 점프 거리를 최소화하고, 분말 베드 전체의 열 부하를 고르게 하며, 이미 소결된 영역을 반복해서 지나가지 않도록 하는 최적 경로 계획은 실제 처리량에 영향을 주는 복잡한 최적화 문제입니다.
품질 예측. 열화상, 레이저 출력, 층 이미지 같은 센서 데이터로 학습한 머신러닝 모델은 부품이 완성되기 전 출력 중에 결함을 예측할 수 있습니다. 출력 후 검사가 비싼 항공우주와 의료 부품에 매우 중요합니다. 결함을 500층이 아니라 50층에서 잡아내면 기계 가동 시간을 몇 시간이나 아낄 수 있습니다.
디지털 재고. 부품을 주문 즉시 3D 프린팅할 수 있다면 창고에 보관할 필요가 없습니다. 여러 항공우주 및 자동차 기업이 물리적 예비 부품 창고에서 디지털 재고로 옮겨가고 있습니다. 3D 모델 파일 서버에 두고, 필요할 때 현지에서 출력하는 방식입니다. 특히 수요 빈도가 낮은 부품의 물류 절감 효과는 상당합니다.
3D 프린팅이 여전히 못 하는 것
3D 프린팅에 대한 과열된 기대감은 2010년대 초반 많은 신뢰를 잃게 만들었습니다. 그래서 한계도 솔직하게 짚어볼 가치가 있습니다.
- 대량의 동일 부품. 똑같은 것을 100만 개 만들어야 한다면 사출 성형이 개당 비용에서 10~100배 차이로 이깁니다. 3D 프린팅이 비용 경쟁력을 갖추는 임계점은 부품의 복잡도와 소재에 따라 다르지만, 보통 수백에서 수천 개 범위입니다.
- 소재의 다양성. 사출 성형은 정밀하게 조정된 물성을 가진 수천 가지 플라스틱 배합을 쓸 수 있습니다. 3D 프린팅 소재는 기술별로 상용 옵션이 대략 50~100가지 정도로 제한적입니다. UV 저항성을 가진 유리 충전 폴리카보네이트가 필요하다면 사출 성형에는 그런 소재가 있지만, 3D 프린팅에는 없을 수 있습니다.
- 표면 마감. FDM 부품에는 층 줄무늬가 보입니다. SLS 부품은 사포 같은 질감입니다. SLA 부품은 매끄럽지만 미세한 지지대 흔적이 남습니다. 후처리(사포질, 코팅, 증기 평활화)가 도움이 되지만 비용과 시간이 추가됩니다. 표면 마감이 중요한 소비재의 경우, 3D 프린팅 부품은 상당한 마감 작업 없이는 사출 성형의 거울 같은 결과물을 따라가기 어렵습니다.
- 대량 생산 속도. 사출 금형 한 사이클은 15~60초가 걸립니다. 3D 프린트 빌드 한 번은 2~48시간이 걸립니다. 완벽한 빌드 패킹을 하더라도 동일 부품에서의 처리량 차이는 엄청납니다.
사고방식의 전환
가장 중요한 변화는 기술이 아니라 개념입니다. 전통 제조를 배운 엔지니어는 툴링의 관점에서 생각합니다. 이 부품을 찍어낼 금형, 다이, 지그를 어떻게 만들까? 이런 사고방식은 자연스럽게 몰딩, 스탬핑, 가공이 쉬운 부품 설계로 이어집니다. 언더컷을 피하고, 빼기 구배를 유지하고, 툴링 비용을 줄이려고 형상을 단순화하죠.
3D 프린팅은 이런 제약을 없애 줍니다. 제조 가능성에 구애받지 않고, 하중 조건에 맞춰 컴퓨터가 최적의 재료 분포를 계산한 위상 최적화 구조를 설계할 수 있습니다. 그래서 결과물이 유기적으로 보이죠. 다른 방식으로는 만들 수 없는 내부 격자, 등각 냉각 채널, 통합 어셈블리도 만들 수 있습니다.
3D 프린팅의 진짜 혁명은 여기에 있습니다. 범용 부품을 사출 성형으로 대체하는 것이 아니라, 이전에는 존재할 수 없었던 제품을 가능하게 한다는 점입니다. GE의 연료 노즐은 용접 버전보다 단순히 만들기 저렴한 게 아닙니다. 용접과 브레이징으로 할 수 있는 것에 설계가 제약받지 않았기 때문에 근본적으로 더 낫습니다. 격자 미드솔도 신발을 만드는 다른 방법이 아닙니다. 폼으로는 재현할 수 없는 다른 종류의 쿠션감입니다.
3D 프린팅에서 가장 큰 가치를 얻는 기업은 예전에 사출 성형으로 만들던 부품을 그대로 3D 프린팅하려는 곳이 아닙니다. 3D 프린팅이 독특하게 가능하게 하는 것에 맞춰 제품을 다시 설계하는 곳입니다. 그리고 그런 제품은 정의상 이전에는 존재할 수 없었던 것입니다.


