当3D打印不再只是原型工具
Invisalign等公司如何将3D打印从原型工具转变为大规模生产现实,每天生产数百万个零件。
 Elena Vasquez
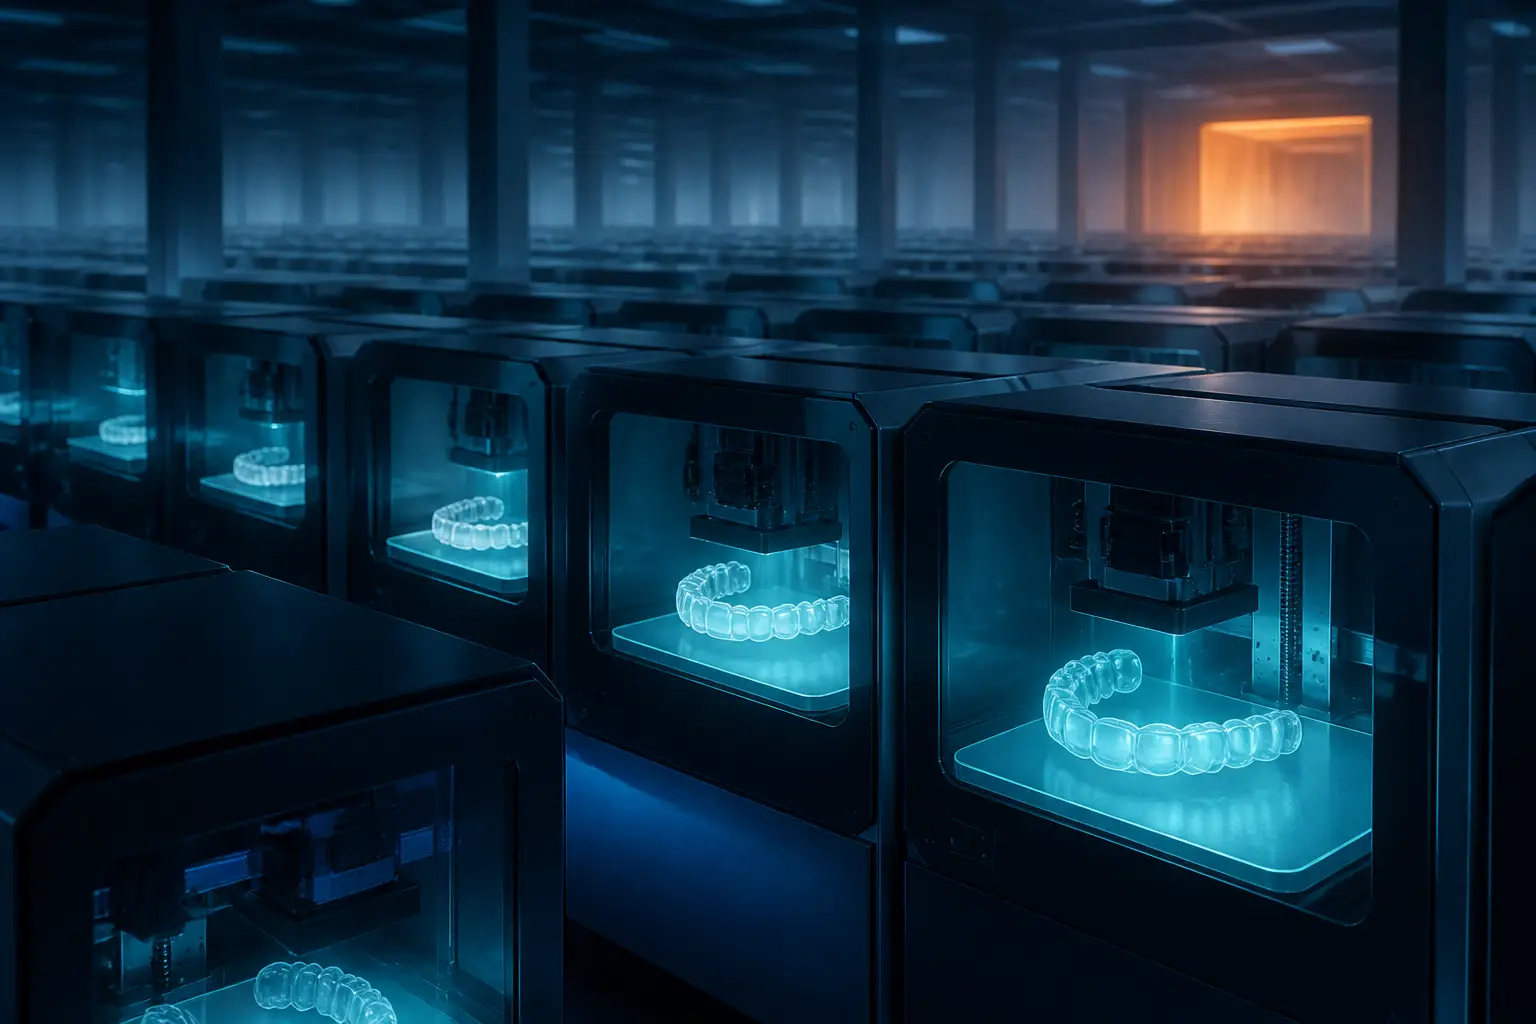
Align Technology每天打印超过60万个独特的牙科矫正器。不是60万个相同的东西——而是60万个单独定制的部件,每一个都精确地为特定患者在其治疗特定阶段的牙齿形状而制。没有两个是相同的。如果这听起来不够引人注目,想想传统制造业在根本上依赖于反复制造相同的东西。模具、冲压件、铸件——只有将模具成本摊销到数千个相同的零件上,经济上才可行。
3D打印颠覆了这个等式。制造不同形状的边际成本为零。打印机不在乎它是把相同的几何形状重复打印1万次,还是打印1万种独特的几何形状。这悄然将3D打印从十年前的「快速原型」工具转变为真正的大规模制造技术——只是方式与大多数人预期的不同。
原型陷阱
在2010年代的大部分时间里,围绕3D打印的叙事陷入了一个循环。消费级3D打印机将使制造业民主化!每个人都能打印自己的工具、玩具和替换零件!现实是,消费级FDM打印机生产的零件速度慢、粗糙、易碎,稍不注意就会损坏。这项技术在原型制作上确实有用——在投入注射成型模具之前迭代设计——但「桌面工厂」的愿景并没有实现。
与此同时,工业3D打印正在悄悄解决一个不同的问题。与其问「我们如何让3D打印取代注射成型?」,Align Technology等公司问的是「注射成型根本无法做到的,我们能用3D打印制造什么?」大规模定制——每个单元都不同——就是答案。
Align Technology是如何做到的
Invisalign的制造流程值得深入了解,因为它揭示了3D打印如何融入现代生产。这并不像「直接打印矫正器」那么简单——实际工作流程是数字制造与实体制造的混合。
- 数字扫描和治疗规划。 正畸医生使用口内扫描仪扫描患者的牙齿,生成3D模型。软件规划整个治疗方案——计算每个阶段牙齿需要移动的方式——并生成一系列3D模型,每个模型代表该阶段所需的牙齿位置。
- 3D打印模具。 这是关键步骤。每个阶段模型都使用立体光刻(SLA)打印机以光聚合物树脂3D打印出来。这些不是矫正器本身——而是模具。打印机持续运转,每天生产数十万种独特的模具几何形状。
- 热成型矫正器。 将一片医疗级塑料加热并真空成型到每个3D打印模具上,制成实际的透明矫正器。这将3D打印的定制能力与热成型的材料特性和速度结合起来。
- 修剪、抛光、包装。 自动化系统将矫正器切割到正确的牙龈线,抛光边缘,然后打包。每位患者获得整个治疗过程的一套矫正器——有时超过30个阶段——全部同时制造完成。
Align Technology运营着可能是全球按产量计最大的3D打印工厂。他们的工厂全天候运行工业SLA打印机集群。每年总打印量超过数亿个独特零件。没有其他制造工艺能做到这一点——注射成型需要数亿个独特模具,这在物理上和经济上都是不可能的。
超越牙科:大规模定制的应用场景
矫正器是最受关注的例子,但大规模定制模式正在扩展。共同点是:每个单元都需要不同的产品,且价值主张足以承受比注射成型更高的单位成本。
- 助听器。 几乎所有定制助听器外壳现在都是3D打印的。与矫正器一样,每个耳道形状都不同。从手工模压到3D打印的转变将生产时间从数天缩短到数小时,并提高了佩戴一致性。
- 骨科植入物。 钛外科植入物——髋臼杯、脊柱笼、颅骨板——越来越多地通过3D打印来匹配个别患者的解剖结构。金属粉末床熔融(SLM/DMLS)可以生产促进骨骼生长的多孔结构,这是实心金属植入物做不到的。
- 运动鞋。 Adidas 4DFWD等中底使用只能通过3D打印制造的晶格结构。晶格几何形状以传统泡沫无法实现的精度控制缓冲性能。Carbon的DLS技术每年生产数百万个此类中底。
- 航空航天零件。 GE航空为LEAP喷气发动机3D打印燃油喷嘴尖端。原始喷嘴是由20个独立零件焊接和钎焊而成的组件。3D打印版本是单件式,重量减轻25%,耐久性提高五倍。已生产超过10万个。
技术栈
不同的3D打印技术服务于不同的生产细分领域。「最佳」技术完全取决于你在制造什么。
- SLA/DLP(立体光刻/数字光处理) — 液态光聚合物树脂通过紫外线固化。表面光洁度优良,精度高,适合牙科、珠宝和消费品。Carbon的CLIP和DLS工艺是面向生产优化的变体,打印速度比传统SLA快25-100倍。
- SLS(选择性激光烧结) — 激光熔融聚合物粉末。无需支撑结构即可生产坚固的尼龙零件。HP的Multi Jet Fusion变体声称对于5万件以下的批量,每件成本可与注射成型竞争。
- 金属PBF(粉末床熔融) — 激光或电子束熔融金属粉末。用于航空航天、医疗植入物和模具。每件成本高且速度慢,但可生产减材加工无法实现的几何形状。
- 粘合剂喷射 — 将粘合剂喷到粉末层上,然后在炉中烧结。比基于激光的工艺更快。Desktop Metal和ExOne专注于生产批量金属零件。适用于汽车和工业零部件。
软件层面
在制造规模上运行3D打印,软件问题与硬件问题同等重要。从工程角度来看,这些挑战确实很有趣。
构建打包。 SLA和SLS打印机工作于固定的构建体积。在每次构建中尽可能多地放入零件——同时遵守最小间距、方向约束和散热要求——是一个3D装箱问题。手动打包会浪费30-50%的构建体积。自动化打包算法可以找回大部分损失。这直接影响每件成本。
打印路径优化。 激光描绘几何形状的顺序影响热分布、翘曲和打印时间。最优路径规划——最小化跳跃距离、平衡粉末床上的热负荷、避免在已烧结区域重复扫描——是一个对实际吞吐量有真实影响的复杂优化问题。
质量预测。 基于传感器数据(热成像、激光功率、层图像)训练的机器学习模型可以在打印过程中预测缺陷,在零件完成之前就发现问题。这对于航空航天和医疗零件至关重要,因为打印后检测成本高昂。在第50层而非第500层发现缺陷可节省数小时机器时间。
数字库存。 如果你能按需3D打印零件,就不需要仓储它。多家航空航天和汽车公司正在从实体备件仓库转向数字库存——一个3D模型文件服务器,在需要时就地打印。物流节省非常可观,尤其是对于需求频率低的零件。
3D打印仍然做不到的事
3D打印的炒作周期在2010年代初损害了大量信誉,因此有必要诚实面对其局限性。
- 大批量相同零件。 如果你需要一百万个相同的东西,注射成型在单件成本上以10-100倍的优势胜出。3D打印变得具有成本竞争力的交叉点取决于零件复杂性和材料,但通常在数百到数千件的范围内。
- 材料多样性。 注射成型可使用数千种具有精确调整特性的塑料配方。3D打印材料有限——每种技术可能只有50-100种商业选择。如果你需要具有抗UV性能的特定玻璃纤维增强聚碳酸酯,注射成型能提供,3D打印可能不行。
- 表面光洁度。 FDM零件有可见的层纹。SLS零件有砂纸质感。SLA零件光滑但有细小的支撑痕迹。后处理(打磨、涂层、蒸汽抛光)有帮助,但增加成本和时间。对于表面光洁度重要的消费品,3D打印零件通常无法在不进行大量后处理的情况下匹配注射成型的镜面光滑输出。
- 大批量生产速度。 单次注射成型周期需要15-60秒。单次3D打印构建需要2-48小时。即使有完美的构建打包,相同零件的吞吐量差距也是巨大的。
思维方式的转变
最重要的变化不是技术层面的——而是概念层面的。接受传统制造培训的工程师以模具为思维框架:我如何制作一个能生产我的零件的模具/冲模/夹具?这种思维方式自然导致设计易于模压、冲压或加工的零件。你会避免倒扣,保持脱模角度,简化几何形状以降低模具成本。
3D打印消除了这些限制。你可以设计看起来有机的拓扑优化结构——因为计算机在不受可制造性约束的情况下,为受力情况计算出了最优材料分布。你可以创建内部晶格、保形冷却通道和集成组件,这些用任何其他方式都无法生产。
这就是3D打印真正的革命所在——不是取代商品零件的注射成型,而是使以前根本无法存在的产品成为可能。GE燃油喷嘴不仅仅比焊接版本更便宜制造,它从根本上更好,因为设计不受焊接和钎焊能力的约束。晶格中底不仅仅是制造鞋子的不同方式,它是一种泡沫无法复制的全新缓冲形式。
从3D打印中获得最大价值的公司,不是那些试图用3D打印复制以前注射成型零件的公司,而是那些重新设计产品以利用3D打印独特优势的公司——而这些产品,从定义上来说,以前是不可能存在的。


