Impression 3D : de prototype à production de masse
Comment Invisalign a fait passer l'impression 3D du prototype à la production de masse, avec des millions de pièces par jour.
 Elena Vasquez
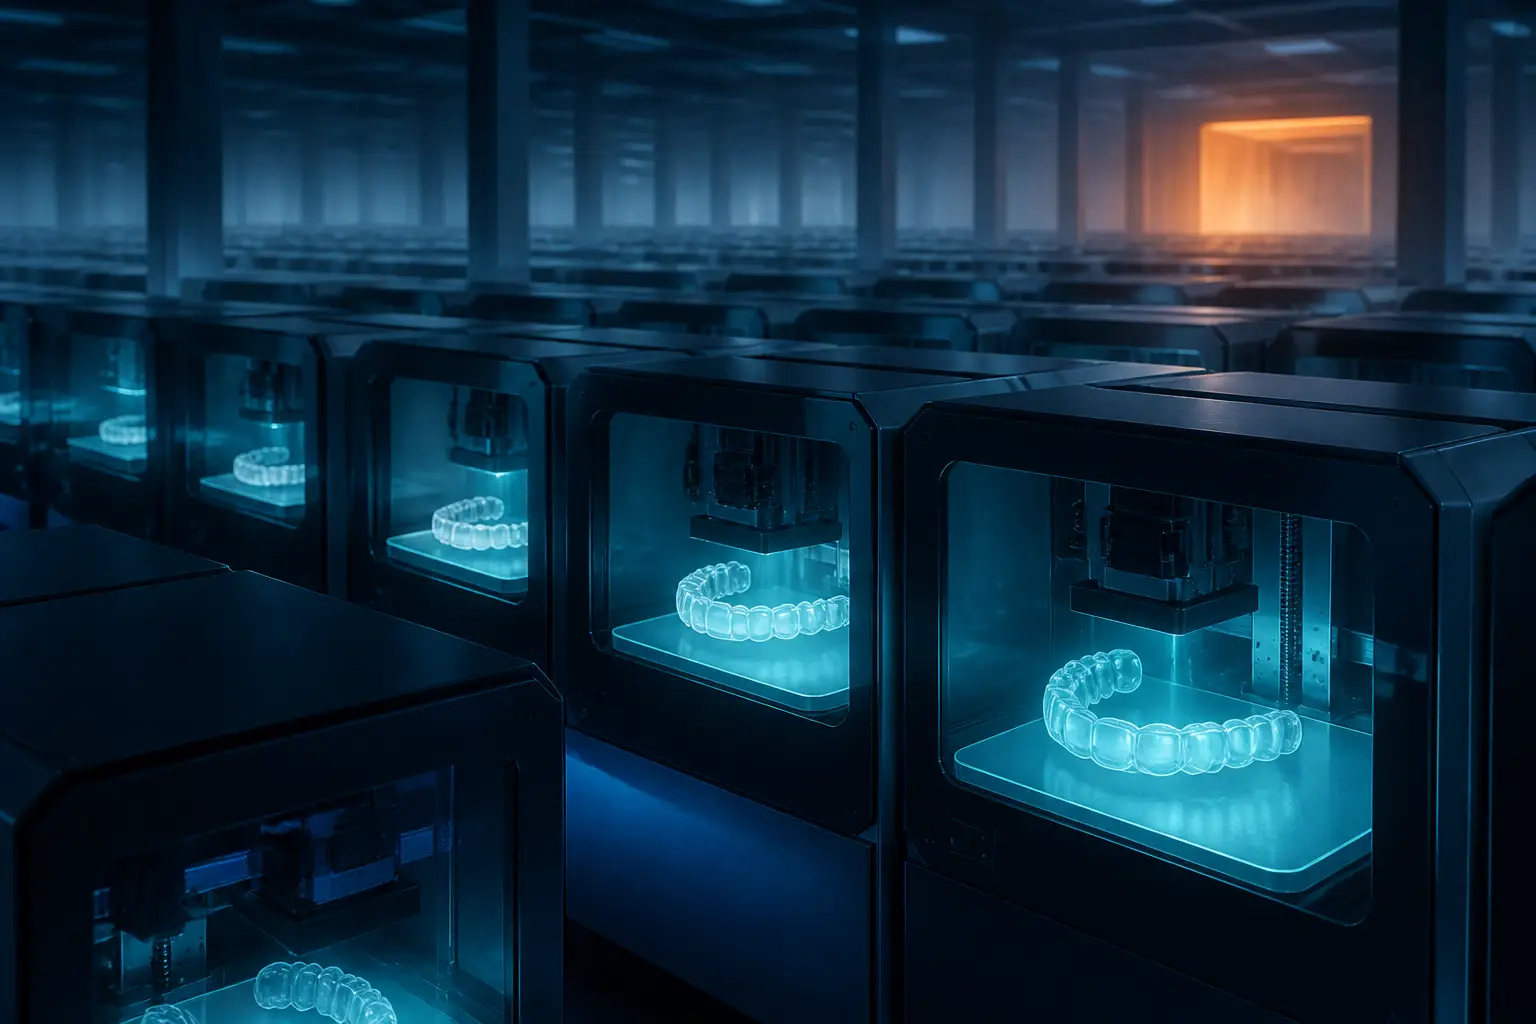
Align Technology imprime plus de 600 000 gouttières dentaires uniques par jour. Pas 600 000 copies de la même chose, mais 600 000 pièces personnalisées, chacune façonnée précisément pour les dents d'un patient donné, à une étape précise de son traitement. Aucune n'est identique. Si ça ne vous semble pas remarquable, pensez que la fabrication traditionnelle repose sur le fait de reproduire la même chose encore et encore. Moules, matrices, emporte-pièces, moulages : l'économie ne tient que si le coût de l'outillage est amorti sur des milliers d'unités identiques.
L'impression 3D renverse cette équation. Le coût marginal de fabriquer une forme différente est nul. L'imprimante se moque de savoir si elle imprime la même géométrie 10 000 fois ou 10 000 géométries uniques. Cela a discrètement transformé l'impression 3D, outil de « prototypage rapide » qu'elle était il y a dix ans, en une véritable technologie de fabrication de masse, mais pas de la manière que la plupart des gens attendaient.
Le piège du prototype
Pendant la majeure partie des années 2010, le discours autour de l'impression 3D tournait en rond. Les imprimantes grand public allaient démocratiser la fabrication ! Chacun imprimerait ses outils, ses jouets et ses pièces de rechange ! La réalité, c'est que les imprimantes FDM grand public produisaient des pièces lentes, rugueuses et fragiles, qui cassaient au moindre faux mouvement. La technologie était vraiment utile pour le prototypage, c'est-à-dire pour itérer sur un design avant de investir dans un outillage d'injection, mais la vision de « l'usine de bureau » ne s'est jamais concrétisée.
Pendant ce temps, l'impression 3D industrielle résolvait discrètement un autre problème. Au lieu de se demander « comment faire remplacer l'injection plastique par l'impression 3D ? », des entreprises comme Align Technology se sont demandé « que peut-on fabriquer avec l'impression 3D que l'injection plastique ne peut tout simplement pas faire ? ». La réponse : la personnalisation de masse, où chaque unité est différente.
Comment Align Technology procède
Le processus de fabrication d'Invisalign vaut le détour, car il montre comment l'impression 3D s'intègre à la production moderne. Ce n'est pas aussi simple que « on imprime les gouttières » : le flux de travail réel est un hybride entre fabrication numérique et physique.
- Scan numérique et planification du traitement. Un orthodontiste scanne les dents du patient avec un scanner intrabuccal, ce qui produit un modèle 3D. Un logiciel planifie l'ensemble du traitement, en calculant comment les dents doivent bouger à chaque étape, et génère une séquence de modèles 3D, chacun représentant les positions dentaires souhaitées pour cette étape.
- Impression 3D des moules. C'est l'étape clé. Chaque modèle d'étape est imprimé en 3D dans une résine photopolymère, à l'aide d'imprimantes par stéréolithographie (SLA). Ce ne sont pas les gouttières elles-mêmes, mais des moules. Les imprimantes tournent en continu et produisent des centaines de milliers de géométries de moules uniques par jour.
- Thermoformage des gouttières. Une feuille de plastique de qualité médicale est chauffée puis formée sous vide sur chaque moule imprimé en 3D, ce qui crée la gouttière transparente finale. On combine ainsi la capacité de personnalisation de l'impression 3D avec les propriétés matérielles et la rapidité du thermoformage.
- Découpe, polissage, conditionnement. Des systèmes automatisés découpent les gouttières au bon niveau de la gencive, polissent les bords et les conditionnent. Chaque patient reçoit un jeu de gouttières pour l'ensemble de son traitement, parfois plus de 30 étapes, toutes fabriquées simultanément.
Align Technology exploite sans doute la plus grande installation d'impression 3D au monde en volume. Ses usines font tourner des grappes d'imprimantes SLA industrielles en continu. Le volume total d'impression dépasse plusieurs centaines de millions de pièces uniques par an. Aucun autre procédé de fabrication ne pourrait y parvenir : l'injection nécessiterait des centaines de millions de moules uniques, ce qui est physiquement et économiquement impossible.
Au-delà du dentaire : là où la personnalisation de masse fonctionne
Les gouttières sont l'exemple le plus visible, mais le modèle de personnalisation de masse se répand. Le point commun : des produits où chaque unité doit être différente, et où la valeur apportée justifie un coût unitaire plus élevé que l'injection plastique.
- Appareils auditifs. Presque toutes les coques d'appareils auditifs sur mesure sont aujourd'hui imprimées en 3D. Comme pour les gouttières, chaque conduit auditif est différent. Le passage du moulage manuel à l'impression 3D a réduit le délai de fabrication de plusieurs jours à quelques heures et amélioré la régularité de l'ajustement.
- Implants orthopédiques. Les implants chirurgicaux en titane (cupules de hanche, cages vertébrales, plaques crâniennes) sont de plus en plus imprimés en 3D pour épouser l'anatomie de chaque patient. La fusion sur lit de poudre métallique (SLM/DMLS) permet de produire des structures poreuses qui favorisent la repousse osseuse, ce que les implants en métal plein ne peuvent pas faire.
- Chaussures de sport. Les semelles intermédiaires Adidas 4DFWD et leurs équivalents utilisent des structures en treillis qui ne peuvent être fabriquées que par impression 3D. La géométrie du treillis contrôle les propriétés d'amorti avec une précision impossible avec la mousse traditionnelle. La technologie DLS de Carbon produit des millions de ces semelles chaque année.
- Composants aéronautiques. GE Aviation imprime en 3D les becs d'injection de carburant des moteurs LEAP. L'original était un assemblage de 20 pièces séparées, soudées et brasées ensemble. La version imprimée en 3D est une pièce unique, 25 % plus légère et cinq fois plus durable. Plus de 100 000 exemplaires ont déjà été produits.
La pile technologique
Les différentes technologies d'impression 3D servent des niches de production différentes. La « meilleure » technologie dépend entièrement de ce que vous fabriquez.
- SLA/DLP (stéréolithographie / traitement numérique de la lumière) : résine photopolymère liquide durcie par la lumière UV. Excellent état de surface, grande précision, idéal pour le dentaire, la bijouterie et les produits grand public. Les procédés CLIP et DLS de Carbon sont des variantes optimisées pour la production, qui impriment 25 à 100 fois plus vite que la SLA traditionnelle.
- SLS (frittage sélectif par laser) : poudre polymère fusionnée par laser. Produit des pièces en nylon résistantes sans structures de support. La variante Multi Jet Fusion de HP annonce des coûts par pièce compétitifs face à l'injection pour des séries de moins de 50 000 unités.
- Fusion sur lit de poudre métallique (PBF) : poudre métallique fusionnée par laser ou faisceau d'électrons. Destinée à l'aéronautique, aux implants médicaux et à l'outillage. Lente et coûteuse par pièce, mais permet des géométries impossibles à obtenir par usinage par enlèvement de matière.
- Binder jetting : un liant est pulvérisé sur des couches de poudre, puis l'ensemble est fritté au four. Plus rapide que les procédés à laser. Desktop Metal et ExOne visent des pièces métalliques en grand volume, adaptées aux composants automobiles et industriels.
Le volet logiciel
Faire tourner l'impression 3D à l'échelle industrielle relève autant du logiciel que du matériel. Les défis sont vraiment passionnants d'un point de vue ingénierie.
Remplissage du plateau. Les imprimantes SLA et SLS travaillent avec un volume de fabrication fixe. Placer le maximum de pièces dans chaque impression, tout en respectant les espacements minimaux, les contraintes d'orientation et la dissipation thermique, relève du problème de bin packing en 3D. Un remplissage manuel gaspille 30 à 50 % du volume. Les algorithmes automatiques en récupèrent la plus grande partie. Cela influe directement sur le coût par pièce.
Optimisation des trajectoires. L'ordre dans lequel le laser parcourt la géométrie influe sur la répartition de la chaleur, les déformations et le temps d'impression. La planification optimale des trajectoires, qui minimise les déplacements à vide, équilibre la charge thermique sur le lit de poudre et évite de repasser sur des zones déjà frittées, est un problème d'optimisation complexe qui a un impact réel sur le débit.
Prédiction de la qualité. Des modèles de machine learning entraînés sur des données de capteurs (imagerie thermique, puissance laser, images de couches) peuvent détecter les défauts pendant l'impression, avant que la pièce soit terminée. C'est crucial pour les pièces aéronautiques et médicales, où le contrôle après impression coûte cher. Repérer un défaut à la couche 50 plutôt qu'à la couche 500 fait gagner des heures de temps machine.
Inventaire numérique. Si vous pouvez imprimer une pièce à la demande, vous n'avez plus besoin de la stocker. Plusieurs entreprises aéronautiques et automobiles remplacent leurs entrepôts de pièces détachées physiques par des inventaires numériques : un serveur de fichiers de modèles 3D, imprimés localement au besoin. Les économies logistiques sont substantielles, surtout pour les pièces à faible fréquence de demande.
Ce que l'impression 3D ne sait toujours pas faire
Le battage médiatique autour de l'impression 3D a beaucoup entamé sa crédibilité au début des années 2010, il est donc utile d'être honnête sur ses limites.
- Grandes séries de pièces identiques. Si vous avez besoin d'un million d'exemplaires du même objet, l'injection l'emporte sur le coût unitaire d'un facteur 10 à 100. Le seuil de rentabilité de l'impression 3D dépend de la complexité de la pièce et du matériau, mais il se situe généralement entre quelques centaines et quelques milliers d'unités.
- Variété des matériaux. L'injection fonctionne avec des milliers de formulations plastiques aux propriétés finement ajustées. Les matériaux d'impression 3D sont limités, peut-être 50 à 100 options commerciales par technologie. Si vous avez besoin d'un polycarbonate chargé de fibres de verre et résistant aux UV, l'injection le propose. L'impression 3D, pas forcément.
- État de surface. Les pièces FDM présentent des stries de couches visibles. Les pièces SLS ont une texture de papier de verre. Les pièces SLA sont lisses, mais laissent de petites traces de supports. Le post-traitement (ponçage, revêtement, lissage par vapeur) aide, mais ajoute du coût et du temps. Pour les produits grand public où l'aspect compte, les pièces imprimées en 3D n'atteignent souvent pas le fini miroir de l'injection sans un travail de finition important.
- Vitesse pour les gros volumes. Un cycle de moulage par injection dure de 15 à 60 secondes. Une impression 3D complète prend de 2 à 48 heures. Même avec un remplissage optimal du plateau, l'écart de débit pour des pièces identiques est énorme.
Un changement de mentalité
Le changement le plus important n'est pas technologique, il est conceptuel. Les ingénieurs formés à la fabrication traditionnelle raisonnent en termes d'outillage : comment fabriquer un moule, une matrice ou un gabarit qui produit ma pièce ? Cette logique conduit naturellement à concevoir des pièces faciles à mouler, emboutir ou usiner. On évite les contre-dépouilles, on respecte les angles de démoulage et on simplifie la géométrie pour réduire le coût d'outillage.
L'impression 3D lève ces contraintes. On peut concevoir des structures à topologie optimisée, d'allure organique, parce que l'ordinateur a calculé la répartition de matière optimale pour le cas de charge, sans se soucier de la fabricabilité. On peut créer des treillis internes, des canaux de refroidissement conformes et des assemblages intégrés qui seraient impossibles à produire autrement.
C'est là que réside la vraie révolution de l'impression 3D : non pas dans le remplacement de l'injection pour les pièces banales, mais dans la création de produits qui n'auraient tout simplement pas pu exister avant. Le bec d'injection GE n'est pas seulement moins cher à fabriquer que la version soudée. Il est fondamentalement meilleur, parce que la conception n'était plus contrainte par ce que le soudage et le brasage permettent. La semelle en treillis n'est pas juste une autre façon de fabriquer une chaussure. C'est un type d'amorti que la mousse ne peut pas reproduire.
Les entreprises qui tirent le plus de valeur de l'impression 3D ne sont pas celles qui cherchent à imprimer en 3D les mêmes pièces qu'elles injectaient autrefois. Ce sont celles qui repensent leurs produits pour tirer parti de ce que l'impression 3D rend uniquement possible, et ces produits, par définition, n'auraient pas pu exister auparavant.


